
Conclusión
Entre las fuentes de error de la medición ultrasónica de espesores, la configuración de la velocidad del sonido y la calidad del acople explican la gran mayoría. Los problemas del instrumento en sí son relativamente raros.
Orden de prioridad de las fuentes de error
La lectura ultrasónica la determinan tres entradas: la velocidad del sonido configurada, la calidad del acople y el estado de la propia pieza. Al diagnosticar, descartarlas en ese orden es más eficaz que sospechar una y otra vez del instrumento.
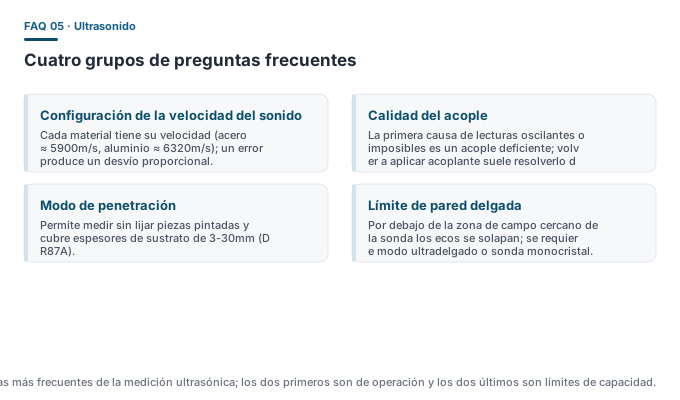
- Velocidad del sonido — un error de configuración produce un desvío proporcional: cuanto mayor es el espesor, mayor es la desviación absoluta (en una pieza de 100mm, un 2% de error en la velocidad equivale a 2mm). Calcule la velocidad con un bloque del mismo material y espesor conocido.
- Acople — la primera causa de lecturas oscilantes o de imposibilidad de leer. Volver a aplicar acoplante suele poner en evidencia el problema de inmediato: es la comprobación más rápida.
- Pieza — cuando la superficie es rugosa, la pared interior está corroída, hay defectos internos o el espesor está por debajo del límite inferior de medición, el eco mismo no es fiable. Es un límite de capacidad, no un problema de operación.
Los dos primeros factores son controlables por el operador; el tercero es un asunto de selección del equipo. Cuando en campo no se distingue cuál es, mida primero un bloque del mismo material de espesor conocido: si el bloque da bien y la pieza no, el problema está en la pieza.