
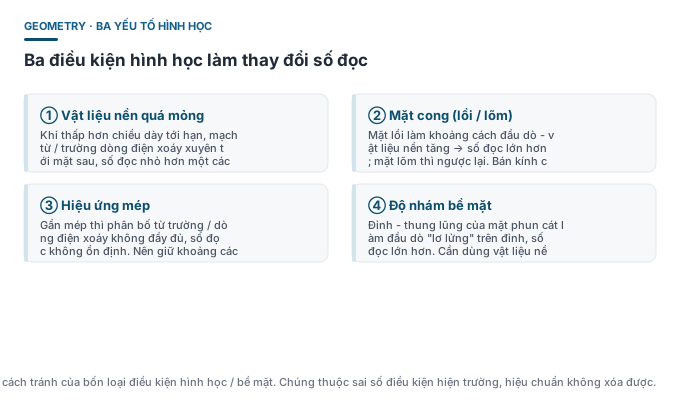
Một câu kết luận
Thể hiện của máy đo chiều dày trên khối chuẩn không đại diện cho thể hiện trên chi tiết. Chiều dày vật liệu nền, độ cong, khoảng cách mép, độ nhám bề mặt sẽ thay đổi số đọc một cách hệ thống —— hướng có thể dự đoán, nhưng không thể xóa bằng hiệu chuẩn máy.
① Chiều dày vật liệu nền: tồn tại một giới hạn dưới
Cảm ứng từ dựa vào đáp ứng của vật liệu nền với từ trường. Khi chiều dày vật liệu nền không đủ, từ trường sẽ xuyên tới mặt sau vật liệu nền, vật liệu nền hữu hiệu mà đầu dò “nhìn thấy” trở nên mỏng hơn, số đọc theo đó nhỏ hơn. Dòng điện xoáy cũng vậy: khi vật liệu nền mỏng hơn độ sâu xuyên thấu hữu hiệu của dòng điện xoáy, số đọc cũng thấp hơn.
“Chiều dày vật liệu nền tối thiểu” trong bảng thông số của nhà sản xuất chính là giới hạn dưới này. Cách làm kỹ thuật là: nếu chi tiết mỏng hơn giá trị đó, cần xếp chồng nhiều tấm mỏng cùng vật liệu cho vượt chiều dày tới hạn rồi mới đo, hoặc chuyển sang nguyên lý khác.
② Độ cong: mặt lồi lớn hơn, mặt lõm nhỏ hơn
Vấn đề trên mặt cong đến từ hình học tiếp xúc:
- Mặt lồi (như thành ngoài đường ống, trục): mặt đầu dò chỉ tiếp xúc ở điểm giữa, mép hếch lên, tương đương tăng khoảng cách giữa đầu dò và vật liệu nền → số đọc lớn hơn;
- Mặt lõm (như thành trong đường ống, thành trong bồn chứa): mép đầu dò tiếp xúc trước, phần giữa lơ lửng → số đọc nhỏ hơn;
- Biên độ lệch tăng khi bán kính cong giảm. Trên ống nhỏ, trụ nhỏ, độ lệch có thể tới vài phần trăm.
Có hai cách xử lý: một là chọn đầu dò đường kính nhỏ / đầu dò siêu nhỏ để giảm khẩu độ; hai là hiệu chuẩn bù cong trên khối chuẩn có cùng độ cong. ASTM D7091-22 khuyến nghị hoàn thành điều chỉnh trên khối thử có độ cong gần với chi tiết.
③ Hiệu ứng mép: không đủ khoảng cách thì không nên đo
Gần mép chi tiết, phân bố từ trường hoặc dòng điện xoáy không còn đối xứng, số đọc thay đổi dữ dội theo vị trí. Cách làm kỹ thuật là giữ khoảng cách giữa mép đầu dò và mép chi tiết không nhỏ hơn 2-3 lần đường kính đầu dò.
Khi thực sự buộc phải đo gần mép hoặc gần mối hàn (Phụ lục 6 của SSPC-PA 2 bàn riêng về đo chiều dày lớp phủ ở mép), nên dùng đầu dò đường kính nhỏ và ghi rõ vị trí điểm đo trong báo cáo.
④ Nhân đây nói thêm: độ nhám bề mặt
Bề mặt thép sau phun cát có đỉnh và thung lũng. Đầu dò tiếp xúc trên đỉnh, tương đương có thêm một lớp không khí ngoài lớp phủ, số đọc lớn hơn. Cả ISO 19840 và SSPC-PA 2 đều yêu cầu dùng vật liệu nền chưa sơn cùng độ nhám để hiệu chỉnh zero (tức hiệu chỉnh chỉ số đọc trên nền BMR), rồi mới đo lớp phủ.
Tra nhanh bốn yếu tố
| Yếu tố | Ảnh hưởng đến số đọc | Cách tránh |
|---|---|---|
| Vật liệu nền quá mỏng | Nhỏ hơn | Đạt chiều dày vật liệu nền tối thiểu; xếp chồng tấm mỏng; đổi nguyên lý |
| Mặt lồi | Lớn hơn | Đầu dò đường kính nhỏ; hiệu chỉnh trên khối cùng độ cong |
| Mặt lõm | Nhỏ hơn | Đầu dò đường kính nhỏ; hiệu chỉnh trên khối cùng độ cong |
| Gần mép | Không ổn định, thay đổi theo vị trí | Giữ khoảng cách 2-3 lần đường kính đầu dò |
| Bề mặt nhám | Lớn hơn | Hiệu chỉnh zero BMR trên vật liệu nền trần cùng độ nhám |
Các model tương ứng trong dải sản phẩm Dongru
Bảng thông số của Dongru có đưa ra chiều dày vật liệu nền tối thiểu, diện tích đo tối thiểu và yêu cầu độ cong tối thiểu của từng model (có thể tra trong bảng tổng hợp thông số sản phẩm). Với các model dải lớn như DR15A (100μm-15mm), ảnh hưởng của mặt cong và mặt nhám càng cần lưu ý, nên dùng khối thử cùng điều kiện làm việc để kiểm chứng trước.
Các hiểu lầm thường gặp
- ❌ “Máy chuẩn trên tấm chuẩn thì trên chi tiết cũng chuẩn” —— tấm chuẩn thường được dán trên khối thử phẳng, dày, đúng là đã tránh được toàn bộ bốn vấn đề hình học.
- ❌ “Đo nhiều điểm trên đường ống rồi lấy trung bình có thể triệt tiêu ảnh hưởng độ cong” —— độ cong mang lại sai số hệ thống cùng hướng, lấy trung bình không xóa được.
- ❌ “Số đọc nhảy ở mép là máy hỏng” —— đây là biểu hiện bình thường của hiệu ứng mép, rời khỏi mép là hồi phục.