
Kết luận một câu
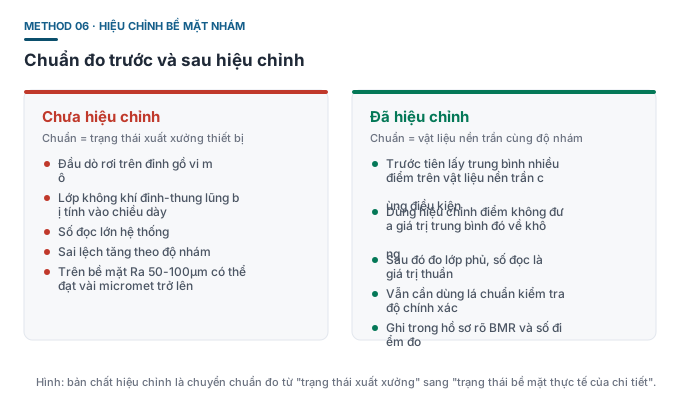
Hiệu chỉnh bề mặt nhám không phải “số đọc trừ đi một con số”, mà là định nghĩa lại điểm không của thiết bị trên trạng thái bề mặt của chi tiết hiện tại. Điều này cũng giải thích vì sao BMR phải đo thực tế chứ không thể áp dụng.
Bề mặt nào được coi là nhám
| Loại bề mặt | Nguồn gốc độ nhám | Sự cần thiết hiệu chỉnh |
|---|---|---|
| Thép phun bi / phun hạt | Cấu trúc đỉnh-thung lũng do tác động mài mòn tạo nên, Ra 50-100μm thường gặp | Phải hiệu chỉnh |
| Chi tiết mạ nhúng nóng | Hoa kẽm, cục kẽm và bề mặt mạ không đồng đều | Khuyến nghị hiệu chỉnh |
| Chi tiết gang đúc | Bề mặt đúc và rỗ khí | Khuyến nghị hiệu chỉnh |
| Bề mặt bê tông | Cốt liệu lộ ra và vân ván khuôn | Đo siêu âm cần chú ý độ ổn định tiếp xúc |
| Tấm thép cán nguội thường | Bề mặt tương đối phẳng | Làm hiệu chỉnh điểm không tăng tính nhất quán |
Các bước thao tác
- Chọn vùng chưa sơn của chi tiết, hoặc mẫu thử cùng vật liệu có điều kiện hoàn toàn tương đương;
- Làm sạch bề mặt, loại bỏ gỉ bề mặt, vảy oxit, dầu mỡ và hạt rời;
- Đo 5-10 điểm trên vùng đó, tính giá trị trung bình cộng;
- Dùng chức năng hiệu chỉnh điểm không của thiết bị đưa số đọc về không (hoặc ghi lại giá trị trung bình đó để trừ sau);
- Đo trên vị trí đã sơn phủ;
- Dùng lá chuẩn kiểm tra xác nhận độ chính xác sau hiệu chỉnh;
- Trong hồ sơ ghi rõ phương thức hiệu chỉnh, giá trị BMR và số điểm đo.
Vài chi tiết dễ sai
- Mặt chuẩn phải cùng quy trình xử lý với chi tiết: dùng mẫu thử nhẵn làm chuẩn cho chi tiết phun bi, coi như chưa hiệu chỉnh;
- Mặt chuẩn nên khô và sạch: dầu mỡ và nước thay đổi sự ghép nối hoặc mạch từ, làm BMR sai lệch;
- Các lô thép khác nhau hiệu chỉnh riêng: khác biệt vật liệu và xử lý bề mặt sẽ thay đổi BMR;
- Sau hiệu chỉnh vẫn cần kiểm tra xác nhận: hiệu chỉnh điểm không giải quyết vấn đề chuẩn, nhưng độ dốc có đúng không phải dựa vào lá chuẩn để xác nhận.
Khác biệt căn cứ tiêu chuẩn
| Tiêu chuẩn | Xử lý với bề mặt nhám |
|---|---|
| ISO 19840:2012 | Quy định riêng về đo và nghiệm thu lớp phủ bề mặt nhám, bao gồm yêu cầu hiệu chỉnh độ nhám và giới hạn chiều dày trên |
| SSPC-PA 2-2022 | Thực hiện thông qua viện dẫn bước Adjustment của ASTM D7091, phụ lục 5 liên quan đến đo lớp phủ mỏng sau khi làm sạch phun bi |
| ASTM D7091-22 | Định nghĩa Adjustment là “hiệu chỉnh điểm không trên vật liệu nền trần + hiệu chỉnh bằng lá chuẩn” |
Ảnh hưởng đến kết quả phán quyết
Không hiệu chỉnh trên bề mặt nhám sẽ đánh giá quá cao chiều dày một cách hệ thống. Trong phán quyết 80/20, điều này có nghĩa là:
- Giá trị trung bình có thể ảo cao, che giấu sự mỏng thực tế;
- Khu vực vốn không đạt có thể bị phán quyết đạt;
- Các bên kiểm tra khác nhau do cách hiệu chỉnh khác nhau mà đưa ra kết luận trái ngược, sinh ra tranh chấp.
Do đó hiệu chỉnh không chỉ là chi tiết thao tác, mà còn là tiền đề để kết luận có thể tin cậy.
Các hiểu lầm phổ biến
- ❌ “Sai lệch bề mặt nhám có thể trừ theo giá trị kinh nghiệm” —— độ nhám của các quy trình khác nhau rất khác biệt, phải đo thực tế.
- ❌ “Hiệu chỉnh một lần có thể dùng cho cả dự án” —— các lô thép và xử lý bề mặt khác nhau nên hiệu chỉnh riêng.
- ❌ “Sau hiệu chỉnh không cần kiểm tra xác nhận bằng lá chuẩn” —— hiệu chỉnh điểm không và kiểm tra xác nhận độ dốc là hai việc khác nhau.