
Conclusión
Un medidor de espesor de recubrimiento tiene una barrera de entrada baja, pero la tasa de errores de procedimiento es alta. La mayoría de los problemas en campo se resumen en tres frases: principio mal elegido, cero no corregido, verificación omitida.
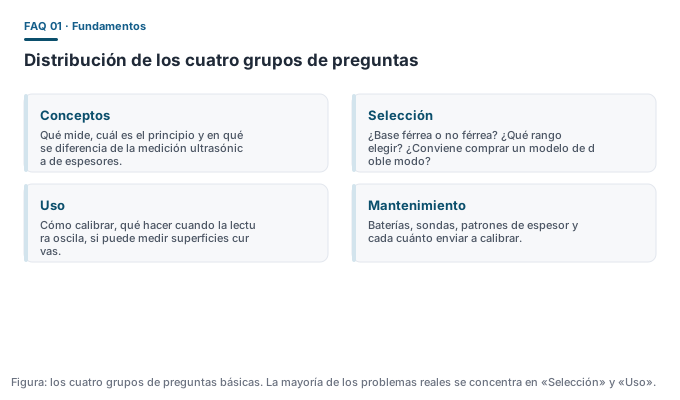
Esta página agrupa las preguntas frecuentes en cuatro categorías: conceptos, selección, uso y mantenimiento. Para la descripción completa de los métodos, consulte las secciones «Principios de medición» y «Métodos de medición».
Tres causas comunes detrás de estas preguntas
Al clasificar estas 20 preguntas por causa raíz se observa que la gran mayoría no son fallas del instrumento, sino tres errores de procedimiento evitables; esto también explica por qué «comprar un medidor más caro» no suele resolver los problemas de campo.
- El principio no coincide con el sustrato — usar el método magnético sobre aluminio o plástico. El instrumento no tiene ninguna falla: simplemente carece de la magnitud física que debería medir.
- Estado de calibración no confirmado — al omitir la corrección de cero y la verificación con patrón, la lectura pierde su referencia y todo juicio posterior deja de ser válido.
- Punto de medición no representativo — usar una sola lectura para toda la pieza, tomar el punto en un borde o en una superficie curva, o medir con la superficie sucia se manifiesta como una aparente «falta de exactitud del medidor».
Por eso los tres hábitos que realmente conviene adoptar son: confirmar antes de empezar que el sustrato y el principio coinciden, verificar con patrón y registrar en cada turno, y distribuir los puntos de medición según la norma y la geometría de la pieza. Ninguno de los tres depende de la gama del equipo, pero los tres determinan si las lecturas son utilizables.
Preguntas frecuentes
¿Por qué comprar un equipo más caro a menudo no resuelve mi problema?
Porque la mayoría de los problemas de campo no son averías del instrumento sino errores de procedimiento: principio mal elegido, cero no corregido o verificación omitida. Estas tres causas explican la mayoría de los informes de «imprecisión» sea cual sea el nivel del equipo.
¿Por qué mi equipo lee mal sobre aluminio?
Porque el método magnético no se aplica al aluminio. El principio debe encajar con el sustrato; cuando no lo hace, al instrumento simplemente le falta la magnitud física que medir, y no es una avería.
¿Por qué es importante la corrección del cero?
Omitir la corrección del cero y la verificación con lámina quita la referencia a la lectura, y todo juicio construido sobre ella se derrumba. Verifique con una lámina y regístrelo en cada turno.
¿Por qué difieren las lecturas dentro de la misma pieza?
Porque una única lectura no es representativa. Los puntos de medida deben seguir la norma y la geometría de la pieza —no un borde, una superficie curva ni una zona sucia—; de lo contrario verá una «imprecisión» aparente.
¿Qué tres hábitos dan las lecturas más utilizables?
Confirme la coincidencia sustrato–principio antes de empezar; verifique con una lámina y regístrelo en cada turno; y disponga los puntos de medida según la norma y la geometría de la pieza. Ninguno depende del nivel del equipo, y sin embargo deciden si las lecturas sirven.
Equipos relacionados: DONGRU DR-A5 Automotive Paint Thickness Gauge · Solicitar cotización