
La conclusión en una frase
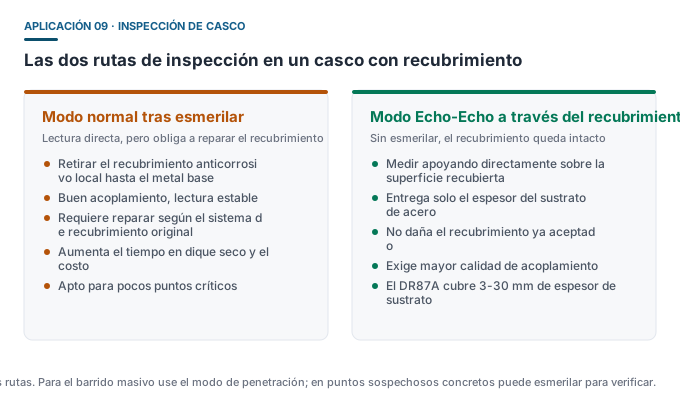
La mayor restricción al medir un casco no es la exactitud, sino no poder dañar el recubrimiento anticorrosivo. Una tanda de puntos esmerilados significa la misma cantidad de puntos a reparar, y la calidad de la reparación suele ser inferior a la del recubrimiento original. El modo Echo-Echo existe precisamente para resolver esta contradicción.
Materiales del casco y método correspondiente
| Material del casco | Método aplicable | Comentario |
|---|---|---|
| Acero (la mayoría de los buques mercantes y parte de los yates) | Medición ultrasónica de espesores (pulso-eco / Echo-Echo) | La solución principal; con pintura, priorice el modo de penetración |
| Aleación de aluminio (embarcaciones rápidas, parte de los yates) | Medición ultrasónica de espesores (con la velocidad del sonido del aluminio bien configurada) | La velocidad difiere claramente de la del acero; hay que calibrar por separado |
| Fibra de vidrio / materiales compuestos | La medición ultrasónica de espesores no aplica (es para espesor de pared metálica) | Requiere métodos específicos para materiales compuestos |
Por qué la inspección de cascos depende tanto del modo de penetración
- La superficie del recubrimiento anticorrosivo del casco es enorme y el tiempo de esmerilado punto por punto, más la reparación, tiene un costo altísimo;
- Las condiciones de trabajo bajo el agua o en dique seco están limitadas, así que reducir operaciones marca una diferencia de costo notable;
- Un recubrimiento ya aceptado, una vez dañado, debe repararse capa por capa según el sistema original, con mayor riesgo de calidad;
- El modo de penetración permite completar el barrido con el recubrimiento intacto y esmerilar solo los puntos sospechosos para verificar.
El valor de la medición por cuadrícula
La práctica del sector en la inspección de cascos es dividir el forro exterior y la estructura interna en cuadrículas (por cuadernas y por altura) y tomar varios puntos por cuadrícula, formando un registro de distribución de espesores. Su valor es triple:
- Detectar puntos calientes de corrosión local (por ejemplo fondos de tanques de lastre, sala del servomotor, proximidades de imbornales);
- Comparar con los datos de la inspección anterior y evaluar la velocidad de corrosión;
- Servir de base para delimitar el alcance de la reparación y para la inspección de clase.
Los modelos Dongru correspondientes
El DR87A (0.55-500 mm, penetración 3-30 mm, ±(0.5%H+0.05) mm, batería de litio integrada) es la opción principal para inspeccionar cascos con recubrimiento; si el casco es de nueva construcción o ya está esmerilado, el DR86A (0.55-500 mm, alta exactitud y rango amplio) ofrece mejor calidad de lectura; el DR89S (0.15-300 mm, sonda de cristal único) sirve para planchas delgadas y zonas que exigen alta exactitud.
Malentendidos frecuentes
- ❌ “El modo de penetración puede reemplazar por completo el esmerilado” — el óxido superficial y las capas de pintura vieja suelta igual necesitan limpieza; de lo contrario el acoplamiento es inestable.
- ❌ “Un casco de fibra de vidrio también se puede medir con el medidor ultrasónico de espesores” — ese principio es para espesor de pared metálica; la fibra de vidrio requiere métodos específicos.
- ❌ “Con medir el casco una vez ya se completó la inspección” — el espesor es solo una entrada de la inspección estructural; una inspección completa de casco incluye también revisión visual de la estructura, estado del recubrimiento y control de soldaduras.