
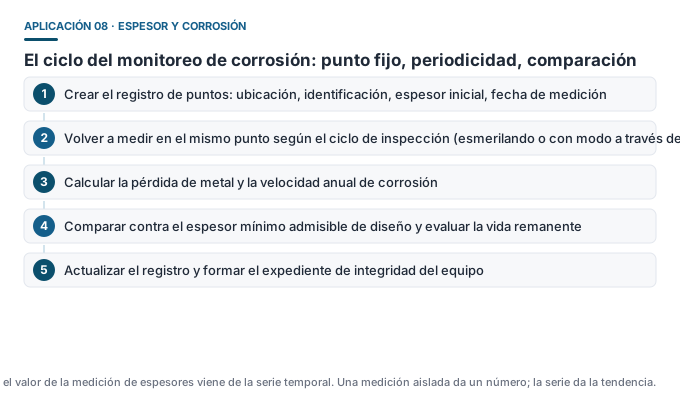
La conclusión en una frase
El núcleo de la medición de pared no es “cuántos milímetros”, sino la diferencia entre dos lecturas del mismo punto en momentos distintos. Por eso el punto debe poder localizarse de forma repetible y el registro debe ser completo.
Por qué ultrasonido
- No destructivo: no requiere cortar, desmontar ni dañar el cuerpo del equipo;
- Acceso por un solo lado: solo hace falta tocar la pared exterior, apto para tuberías y tanques con una sola cara accesible;
- Cobertura de rango: las paredes metálicas suelen ir de pocos a decenas de milímetros, justo la mejor banda de un medidor ultrasónico portátil;
- Portátil: viable para desplazarse en planta y trabajar en altura.
Normas y rango
| Modelo | Rango (acero) | Exactitud | Aplicación |
|---|---|---|---|
| DR83A | 0.9-300 mm | ±(1%H+0.1) mm | Tuberías y recipientes generales |
| DR85A | 0.85-400 mm | ±(1%H+0.1) mm | Uso general, cubre paredes más gruesas |
| DR86A | 0.55-500 mm | ±(0.5%H+0.05) mm | Alta exactitud y rango amplio, paredes delgadas y gruesas |
| DR87A | 0.55-500 mm (a través de 3-30 mm) | ±(0.5%H+0.05) mm | Tuberías pintadas, medición sin esmerilar |
| DR89S | 0.15-300 mm | ±(0.01+0.3%H) mm (15P6 estándar) | Paredes ultrafinas y alta exactitud |
Seis puntos de la operación en campo
- Preparación de la superficie: retire óxido suelto, cascarilla, arenilla y recubrimiento flojo hasta exponer metal compacto;
- Elección del acoplante: base de agua o aceite para superficies horizontales normales, alta viscosidad para caras verticales y superiores, acoplante específico de alta temperatura para trabajo en caliente;
- Calibración de la velocidad del sonido: recalcule la velocidad a partir de un bloque de espesor conocido del mismo material; no confíe en el valor por defecto;
- Localización del punto: registre la posición (distancia a la soldadura, ángulo horario, altura) y marque si hace falta, para volver al mismo punto en el siguiente ciclo;
- Varias lecturas: al menos 3 lecturas en un punto, observando la dispersión para juzgar la calidad del acoplamiento;
- Verificación de anomalías: ante una lectura baja, sospeche primero de mal acoplamiento o de incrustación interna, antes de llamarlo pérdida de metal.
Zonas con aislamiento térmico y con recubrimiento
Las capas anticorrosivas y de aislamiento hacen que el modo ultrasónico normal cuente también su espesor. Hay dos formas de manejarlo:
- Modo a través del recubrimiento (Echo-Echo): sin esmerilar, mide directamente el espesor del sustrato, por ejemplo el Dongru DR87A (modo de penetración 3-30 mm);
- Esmerilado local y medición posterior: la lectura más directa, pero rompe el recubrimiento y exige repararlo después; apto para pocos puntos críticos.
Mapeo de corrosión (Corrosion Mapping)
En equipos con pérdida de espesor severa o irregular, la práctica del sector es medir densamente sobre una cuadrícula y representar los valores de espesor como un mapa de distribución bidimensional, mostrando directamente los puntos calientes de corrosión. Es la aplicación avanzada de la medición ultrasónica de espesores en inspección industrial, y también depende del mismo instrumento portátil y de registros disciplinados.
Malentendidos frecuentes
- ❌ “Con medir una vez basta” — solo los datos en serie dan la velocidad de corrosión y la vida remanente.
- ❌ “Una lectura baja significa corrosión” — incrustación interna, mal acoplamiento y desgaste de la sonda también bajan la lectura; verifique primero.
- ❌ “Un equipo caliente se puede medir con sonda normal” — el calor daña la sonda y altera el comportamiento del acoplante; el equipo específico de alta temperatura es obligatorio.