
Kết luận một câu
Máy đo chiều dày siêu âm đo “thời gian của tiếng vang”, không có tiếng vang thì không có số đọc. Mục đích của mọi thao tác ghép nối là một việc: đưa sóng âm vào chi tiết một cách hiệu quả, rồi thu lại tiếng vang một cách hiệu quả.
Chọn chất dẫn âm
| Điều kiện làm việc | Loại khuyến nghị | Giải thích |
|---|---|---|
| Nhiệt độ thường, mặt phẳng, chi tiết hướng lên | Chất dẫn âm gốc nước hoặc gốc dầu, glycerol | Tính lưu động tốt, dễ làm sạch |
| Mặt đứng và mặt trên | Chất dẫn âm độ nhớt cao | Ngăn thất thoát, giữ tiếp xúc ổn định |
| Chi tiết nhiệt độ cao | Chất dẫn âm chuyên dụng nhiệt độ cao | Chất dẫn âm nhiệt độ thường sẽ mất tác dụng thậm chí hóa hơi |
| Bề mặt nhám | Chất dẫn âm độ nhớt cao | Lấp đầy đỉnh-thung lũng vi mô, cải thiện tiếp xúc âm học |
| Bề mặt không cho phép nhiễm bẩn | Chọn theo yêu cầu công nghệ; nếu cần dùng ghép nối khô hoặc đầu dò tần số thấp | Cần xác nhận trước môi trường được công nghệ cho phép |
Kỹ pháp đầu dò
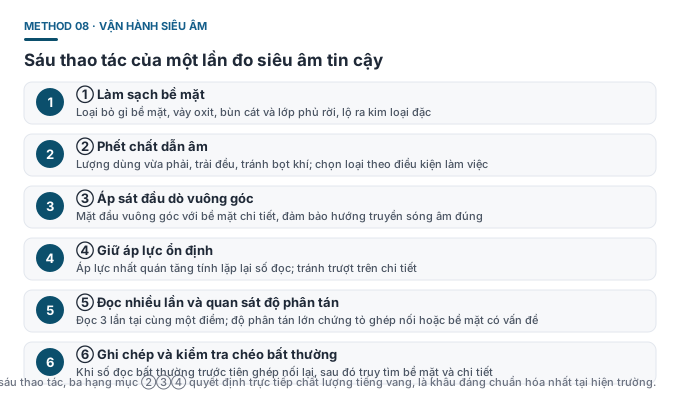
- Làm sạch: trước khi đo loại bỏ gỉ bề mặt, vảy oxit, bùn cát và lớp phủ rời —— những thứ này sẽ tán xạ sóng âm;
- Phết: phết chất dẫn âm tại điểm đo, trải đều, tránh bọc bọt khí vào;
- Áp sát: mặt đầu đầu dò vuông góc với bề mặt chi tiết, dán phẳng toàn bộ, không chỉ ép một bên;
- Áp lực: giữ lực ổn định và nhất quán. Lực thiếu thì ghép nối kém, quá lớn có thể ép mỏng lớp dẫn âm ảnh hưởng số đọc;
- Tĩnh tại: trong khi đọc giữ đầu dò tĩnh tại, tránh trượt trên bề mặt chi tiết;
- Kiểm tra chéo: đọc 3 lần tại cùng một điểm, quan sát độ phân tán. Độ phân tán lớn tức là ghép nối hoặc bề mặt có vấn đề.
Thứ tự truy tìm khi số đọc bất thường
Khi số đọc nhảy, thấp bất thường hoặc không đọc được, truy tìm theo thứ tự sau —— thứ tự rất quan trọng, vì nó tương ứng với xác suất xuất hiện:
- Vấn đề ghép nối: phết lại chất dẫn âm, làm sạch mặt đầu đầu dò, điều chỉnh áp lực. Đây là nguyên nhân phổ biến nhất;
- Vấn đề bề mặt: gỉ bề mặt, vảy oxit, độ nhám quá lớn, bề mặt không phẳng;
- Vấn đề chi tiết: cáu cặn trong lòng, ăn mòn lồi lõm, khuyết tật bên trong khiến tiếng vang tán xạ;
- Vấn đề cài đặt: thiết lập sai vận tốc âm, dải đo không phù hợp;
- Vấn đề thiết bị: đầu dò mòn, cáp tiếp xúc kém, pin yếu.
Xử lý các bề mặt khác nhau
- Vảy oxit và gỉ bề mặt: dùng giấy nhám hoặc bàn chải thép cạo sạch đến lộ ánh kim loại, nhưng lưu ý không mài mỏng bản thân chi tiết;
- Sơn và lớp chống ăn mòn: nếu cho phép mài thì loại bỏ; không cho phép thì đổi sang chế độ xuyên qua lớp phủ;
- Bề mặt nhiệt độ cao: dùng đầu dò nhiệt độ cao và chất dẫn âm nhiệt độ cao, đồng thời chú ý giới hạn nhiệt độ đầu dò;
- Bề mặt cong: chọn đầu dò đường kính nhỏ, tăng áp lực tiếp xúc và giữ vuông góc.
Các hiểu lầm phổ biến
- ❌ “Số đọc nhảy chứng tỏ thiết bị hỏng” —— tuyệt đại đa số là vấn đề ghép nối, phết lại thường phục hồi ngay lập tức.
- ❌ “Chất dẫn âm dùng bừa cũng được” —— độ nhớt và nhiệt độ áp dụng khác nhau, dùng sai ở mặt trên và điều kiện nhiệt độ cao sẽ thất bại trực tiếp.
- ❌ “Áp lực càng lớn càng tốt” —— áp lực quá lớn sẽ làm lớp dẫn âm quá mỏng thậm chí bị ép ra, trái lại giảm hiệu quả ghép nối.