
Conclusión en una frase
El medidor de espesores por ultrasonido mide el tiempo de retorno del eco: sin eco no hay lectura. Todas las operaciones de acoplamiento persiguen lo mismo: introducir el sonido en la pieza de forma eficaz y recuperar el eco con eficacia.
Elección del acoplante
| Condiciones de trabajo | Tipo recomendado | Observaciones |
|---|---|---|
| Temperatura ambiente, superficie horizontal, pieza hacia arriba | Acoplante base agua o base aceite, glicerina | Buena fluidez y fácil de limpiar |
| Superficies verticales y superiores | Acoplante de alta viscosidad | Evita que escurra y mantiene estable el contacto |
| Piezas a alta temperatura | Acoplante específico para alta temperatura | Un acoplante normal pierde eficacia e incluso se vaporiza |
| Superficie rugosa | Acoplante de alta viscosidad | Rellena las crestas y valles microscópicos y mejora el contacto acústico |
| Superficies donde no se admite contaminación | Elegir según el proceso; si es necesario, acoplamiento en seco o sonda de baja frecuencia | Hay que confirmar antes qué medio permite el proceso |
Técnica con la sonda
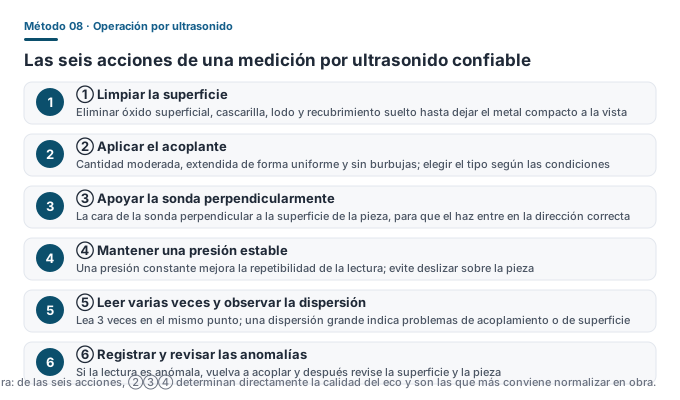
- Limpieza: antes de medir, elimine óxido superficial, cascarilla, lodo y recubrimiento suelto, porque dispersan el sonido;
- Aplicación: aplique el acoplante en el punto de medición y extiéndalo de forma uniforme, evitando atrapar burbujas;
- Apoyo: la cara de la sonda perpendicular a la superficie de la pieza y asentada por completo, sin presionar solo un lado;
- Presión: mantenga una fuerza estable y constante. Si es insuficiente, el acoplamiento es deficiente; si es excesiva, puede adelgazar la capa de acoplante y afectar la lectura;
- Sin movimiento: mantenga la sonda quieta durante la lectura y evite deslizarla sobre la superficie de la pieza;
- Comprobación: lea 3 veces en el mismo punto y observe la dispersión. Una dispersión grande indica un problema de acoplamiento o de superficie.
Orden de revisión cuando la lectura es anómala
Cuando la lectura salta, resulta baja o no se obtiene lectura, revise en este orden, que importa porque corresponde a la probabilidad de cada causa:
- Problema de acoplamiento: vuelva a aplicar acoplante, limpie la cara de la sonda y ajuste la presión. Es la causa más frecuente;
- Problema de superficie: óxido superficial, cascarilla, rugosidad excesiva o superficie irregular;
- Problema de la pieza: incrustaciones en la pared interior, picaduras de corrosión o defectos internos que dispersan el eco;
- Problema de configuración: velocidad del sonido mal ajustada o rango de medición inadecuado;
- Problema del instrumento: sonda desgastada, cable con mal contacto o batería baja.
Tratamiento de las distintas superficies
- Cascarilla y óxido superficial: elimínelos con lija o cepillo de alambre hasta que aparezca brillo metálico, pero sin desbastar la pieza;
- Pintura y capas anticorrosivas: si se permite lijar, elimínelas; si no, pase al modo de penetración de recubrimiento;
- Superficies a alta temperatura: use sonda y acoplante para alta temperatura y respete el límite de temperatura de la sonda;
- Superficies curvas: elija una sonda de pequeño diámetro, aumente la presión de contacto y mantenga la perpendicularidad.
Interpretaciones erróneas frecuentes
- ❌ «Si la lectura salta, el instrumento está averiado»: en la gran mayoría de los casos es un problema de acoplamiento y al volver a aplicar acoplante se recupera de inmediato.
- ❌ «El acoplante sirve cualquiera»: la viscosidad y la temperatura de servicio son distintas, y equivocarse en superficies superiores o a alta temperatura lleva al fallo directo.
- ❌ «Cuanta más presión, mejor»: una presión excesiva adelgaza en exceso la capa de acoplante e incluso la expulsa, y el acoplamiento empeora.
Preguntas frecuentes
¿De dónde proceden la mayoría de los errores en la medición ultrasónica de espesores?
La configuración de la velocidad del sonido y la calidad del acoplamiento explican la gran mayoría de los errores; las averías reales del equipo son relativamente raras. Descarte esas dos cosas antes de sospechar del instrumento.
¿Por qué un pequeño error de velocidad es peor en piezas gruesas?
Porque el error de velocidad es proporcional: cuanto más gruesa la lectura, mayor la desviación absoluta. Un error de velocidad del 2% sobre una pieza de 100 mm le deja a unos 2 mm de desviación.
¿Cómo corrijo la configuración de la velocidad del sonido?
Recalcule hacia atrás a partir de un bloque del mismo material y espesor conocido: mida el bloque y ajuste la velocidad hasta que la lectura coincida con el valor conocido; luego use esa configuración en la pieza.
Las lecturas saltan o no leen. ¿Cuál es la comprobación más rápida?
Vuelva a aplicar el acoplante. Un acoplamiento deficiente es la causa principal de lecturas inestables o ilegibles, y reaplicar el acoplante a menudo localiza el problema al instante.
¿Cómo distingo en campo si el problema es de la pieza o del equipo?
Mida una vez un bloque del mismo material y espesor conocido. Si el bloque lee normal pero la pieza es anómala, el problema está en la pieza (superficie rugosa, óxido interno, defectos o espesor por debajo del límite inferior), no en el equipo.
Equipos relacionados: Medidor ultrasónico de espesor a través del recubrimiento DONGRU DR87A · Medidor portátil de brillo DONGRU DR60A · Solicitar cotización