
Conclusión en una frase
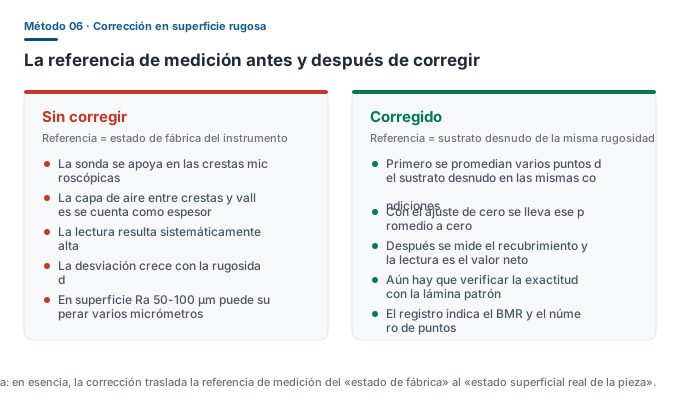
La corrección en superficie rugosa no es «restar un número a la lectura», sino redefinir el cero del instrumento sobre el estado superficial real de la pieza. Esto también explica por qué el BMR debe medirse y no puede reutilizarse.
Qué superficies se consideran rugosas
| Tipo de superficie | Origen de la rugosidad | Necesidad de corrección |
|---|---|---|
| Acero granallado / chorreado | Estructura de crestas y valles por impacto del abrasivo; Ra 50-100 μm es habitual | Obligatoria |
| Galvanizado por inmersión en caliente | Flores de zinc, goterones y superficie de recubrimiento irregular | Recomendada |
| Piezas de fundición | Superficie de colada y poros de arena | Recomendada |
| Superficie de hormigón | Árido a la vista y textura del encofrado | En medición por ultrasonido hay que cuidar la estabilidad del contacto |
| Chapa de acero laminada en frío común | Superficie bastante plana | El ajuste de cero mejora la consistencia |
Pasos de operación
- Elegir una zona sin recubrir de la pieza, o una probeta del mismo material en condiciones idénticas;
- Limpiar la superficie y eliminar óxido superficial, cascarilla, grasa y partículas sueltas;
- Tomar 5-10 lecturas en esa zona y calcular la media aritmética;
- Usar la función de ajuste de cero del instrumento para llevar la lectura a cero (o registrar esa media para descontarla después);
- Medir en las zonas ya recubiertas;
- Verificar con la lámina patrón la exactitud después de la corrección;
- Anotar en el registro la forma de corrección, el valor del BMR y el número de puntos.
Detalles en los que se falla con facilidad
- La superficie de referencia debe tener el mismo tratamiento que la pieza: usar una probeta lisa como referencia para una pieza granallada equivale a no corregir;
- La superficie de referencia debe estar seca y limpia: la grasa y la humedad alteran el acoplamiento o el circuito magnético y distorsionan el BMR;
- Corregir por separado cada lote de chapa: las diferencias de material y de tratamiento superficial cambian el BMR;
- Después de corregir sigue haciendo falta verificar: el ajuste de cero resuelve el problema de la referencia, pero que la pendiente sea correcta solo lo confirma la lámina patrón.
Diferencias entre las normas de referencia
| Norma | Tratamiento de la superficie rugosa |
|---|---|
| ISO 19840:2012 | Regula específicamente los criterios de medición y aceptación de recubrimientos sobre superficie rugosa, incluidos el requisito de corrección por rugosidad y el límite superior de espesor |
| SSPC-PA 2-2022 | Se aplica a través del paso Adjustment citando ASTM D7091; su apéndice 5 trata la medición de recubrimientos delgados tras limpieza por granallado |
| ASTM D7091-22 | Define Adjustment como «ajuste de cero sobre el sustrato desnudo + corrección con lámina patrón» |
Efecto sobre el dictamen
No corregir sobre superficie rugosa sobreestima el espesor de forma sistemática. En el dictamen 80/20 esto significa:
- La media puede quedar inflada y ocultar un espesor realmente bajo;
- Zonas que en realidad no cumplen pueden declararse conformes;
- Distintos inspectores llegan a conclusiones opuestas por aplicar correcciones distintas, lo que genera controversia.
Por eso la corrección no es un detalle de operación, sino una condición para que la conclusión sea admisible.
Interpretaciones erróneas frecuentes
- ❌ «La desviación por rugosidad se puede restar con un valor empírico»: la rugosidad varía mucho de un proceso a otro y debe medirse.
- ❌ «Con corregir una vez alcanza para todo el proyecto»: los distintos lotes de acero y de tratamiento superficial deben corregirse por separado.
- ❌ «Después de corregir ya no hace falta la lámina patrón»: el ajuste de cero y la verificación de la pendiente son dos cosas distintas.