
Conclusión en una frase
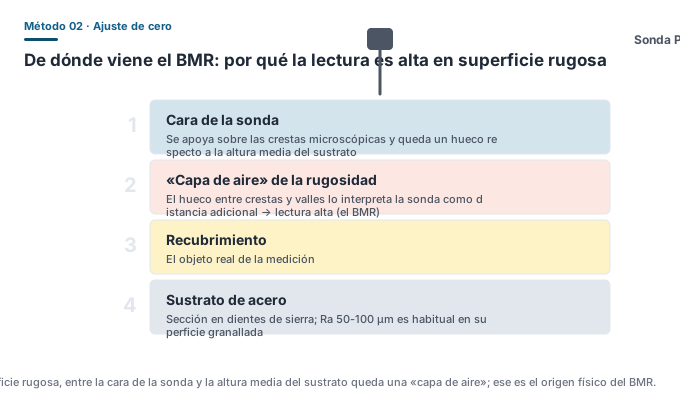
Sobre un acero rugoso sin recubrimiento, el medidor devuelve un número distinto de cero: ese número es la lectura del metal base (BMR). Si no se descuenta, el espesor medido incluye una capa de «aire» que no existe.
De dónde viene el BMR
| Origen | Mecanismo |
|---|---|
| Rugosidad superficial | La sonda se apoya en las crestas y queda un hueco respecto a la altura media del sustrato, que se convierte en espesor falso |
| Material del sustrato | Distintos aceros tienen distinta permeabilidad y conductividad, y la referencia del instrumento se desplaza |
| Condición geométrica | Una superficie curva impide que la cara de la sonda asiente por completo; en superficie convexa la lectura resulta alta |
| Estado superficial | Cascarilla, grasa y polvo afectan el acoplamiento y el circuito magnético |
Qué exigen las normas
- SSPC-PA 2-2022: exige operar según el procedimiento de ASTM D7091, que incluye el paso de ajuste sobre el sustrato desnudo;
- ISO 19840:2012: regula específicamente la medición y la aceptación de recubrimientos sobre superficie rugosa y exige corregir tomando como referencia un sustrato de la misma rugosidad;
- ASTM D7091-22: define Adjustment como el ajuste de cero sobre el sustrato desnudo más la corrección con lámina patrón.
Pasos de operación
- Seleccione una zona sin recubrir de la pieza a medir, o una probeta del mismo material y en condiciones idénticas;
- Limpie esa zona y elimine cascarilla, grasa y polvo;
- Tome varias lecturas en la zona (se recomiendan 5-10 puntos) y calcule la media aritmética como BMR;
- Use la función de ajuste de cero del instrumento para llevar la lectura a cero, o registre el BMR para descontarlo después;
- Mida el espesor del recubrimiento en las zonas ya pintadas: la lectura obtenida es el valor neto una vez descontado el BMR;
- Anote en el registro el valor del BMR, el número de puntos y la forma de ajuste.
Qué hacer si no hay zona sin recubrir
En equipos en servicio o en piezas ya totalmente pintadas suele no encontrarse sustrato desnudo. Alternativas utilizables:
- Prepare una probeta del mismo material y con el mismo tratamiento superficial que la pieza y deje en ella una zona sin recubrir como zona de referencia;
- Si la pieza tiene zonas enmascaradas (por ejemplo, caras de brida o inmediaciones de soldadura sin pintar), pueden usarse directamente para medir el BMR;
- Utilice la placa de referencia que acompaña al instrumento, pero tenga en cuenta que su rugosidad puede diferir de la de la pieza real y que la corrección será limitada.
Registro e informe
El BMR es una magnitud intermedia clave del proceso de medición. El registro de aceptación debe mostrar: valor del BMR, ubicación de la medición, número de puntos, número de la lámina patrón utilizada (si se hizo ajuste de pendiente) y hora del ajuste. Así, cualquier revisión posterior permite reconstruir las condiciones de medición de ese momento.
Interpretaciones erróneas frecuentes
- ❌ «La pieza es nueva, no hace falta corregir»: la rugosidad de una superficie recién granallada es justamente la fuente de BMR más típica.
- ❌ «Sirve el BMR que medí la última vez»: basta cambiar de pieza o de lote de chapa para que el BMR sea distinto.
- ❌ «La rugosidad es poca, se puede ignorar»: sobre una superficie granallada de Ra 50-100 μm, la desviación sin corregir basta para alterar un dictamen 80/20.