
Kết luận trong một câu
Trước một số đọc “không chính xác”, hãy hỏi một câu: nó là độ lệch hệ thống hay phân tán ngẫu nhiên? Loại trước phải hiệu chỉnh, loại sau phải tăng số lần đọc. Xác định sai loại thì cách xử lý cũng sai.
Phân hai loại trước: độ lệch và phân tán
| Đặc điểm | Độ lệch (sai số hệ thống) | Phân tán (sai số ngẫu nhiên) |
|---|---|---|
| Biểu hiện | Số đọc cao hoặc thấp hơn trên toàn bộ | Cùng một vị trí đọc nhiều lần thấy nhảy lên xuống |
| Nguồn | Vật liệu nền, độ nhám, độ cong, lệch hiệu chuẩn thiết bị | Trạng thái tiếp xúc, nhiễu điện tử, không đồng nhất cục bộ |
| Cách xử lý | Hiệu chỉnh điểm 0, chỉnh bằng lá chuẩn, gửi hiệu chuẩn | Tăng số lần đọc rồi lấy trung bình |
| Có khử được bằng lấy trung bình không | Không | Có |
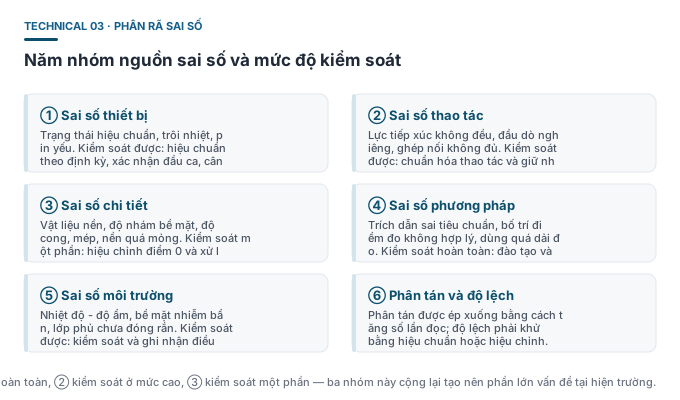
Năm nhóm nguồn sai số
① Sai số thiết bị
- Hiệu chuẩn hết hiệu lực (không hiệu chuẩn lại theo định kỳ, không kiểm tra lại sau khi bị va đập);
- Trôi nhiệt (sau khi chênh nhiệt mạnh chưa chờ cân bằng);
- Pin yếu làm nguồn kích không ổn định;
- Đầu dò lão hóa hoặc mặt đầu dò bị mòn.
② Sai số thao tác
- Lực ấn đầu dò không đều — phương pháp từ và dòng điện xoáy ảnh hưởng tiếp xúc, phương pháp siêu âm ảnh hưởng chiều dày lớp ghép;
- Đầu dò không áp vuông góc — đặc biệt trên chi tiết nhỏ và bề mặt cong;
- Đầu dò xê dịch trong lúc đọc — phá vỡ tiếp xúc ổn định;
- Lượng chất ghép siêu âm không đúng hoặc bôi không đều.
③ Sai số do chi tiết
- Vật liệu nền khác nhau — độ từ thẩm của các loại thép, độ dẫn điện của các hợp kim nhôm mỗi loại một khác;
- Độ nhám bề mặt — mặt phun cát làm đầu dò nổi lên, số đọc cao hơn;
- Độ cong — mặt lồi cao hơn, mặt lõm thấp hơn;
- Hiệu ứng mép — số đọc thay đổi dữ dội theo vị trí;
- Nền quá mỏng — trường xuyên ra mặt sau, số đọc thấp hơn.
④ Sai số phương pháp (dễ kiểm soát nhất)
- Trích dẫn sai tiêu chuẩn (lấy tiêu chuẩn nền thép áp cho nền phi kim);
- Bố trí điểm đo không hợp lý (tập trung ở vị trí thuận tiện, số điểm đo không đủ);
- Lấy một số đọc đơn lẻ thay cho trung bình của điểm đo;
- Dùng quá dải đo;
- Đo trên lớp phủ chưa đóng rắn.
⑤ Sai số môi trường
- Nhiệt độ thay đổi ảnh hưởng thiết bị và tốc độ âm;
- Độ ẩm và ngưng tụ ảnh hưởng điều kiện tiếp xúc;
- Độ ẩm của bê tông và gỗ làm thay đổi tốc độ âm;
- Bề mặt nhiễm bẩn (dầu, nước, bụi, chất chống dính khuôn).
Thứ tự truy tìm nguyên nhân
- Vệ sinh lại bề mặt và áp lại đầu dò (loại trừ vấn đề tiếp xúc);
- Dùng lá chuẩn xác nhận trạng thái thiết bị (loại trừ trôi thiết bị);
- Kiểm tra xem đã hiệu chỉnh điểm 0 chưa (loại trừ độ lệch do nền và độ nhám);
- Kiểm tra điều kiện hình học của chi tiết (độ cong, mép, chiều dày);
- Kiểm tra cài đặt (tốc độ âm, dải đo, đơn vị);
- Sau cùng mới tính đến việc gửi sửa chữa.
Cách giảm độ không đảm bảo đo tổng thể
- Chuẩn hóa thao tác thành tài liệu: lực ấn cố định, góc đặt cố định, số lần đọc cố định;
- Ghi nhận điều kiện: nhiệt độ môi trường, trạng thái bề mặt, cách hiệu chỉnh;
- Thể chế hóa việc xác nhận: một lần đầu ca và một lần cuối ca;
- Tách riêng các vị trí hình học đặc biệt thành nhóm riêng, không trộn vào thống kê thông thường.
Hiểu lầm thường gặp
- ❌ “Đo vài lần là khử được độ lệch” — lấy trung bình chỉ ép được phân tán ngẫu nhiên, không có tác dụng với độ lệch hệ thống.
- ❌ “Sai số chủ yếu đến từ thiết bị” — trong thống kê hiện trường, sai số thao tác và phương pháp đóng góp cao hơn hẳn bản thân thiết bị.
- ❌ “Độ chính xác ghi trong tài liệu thiết bị chính là độ chính xác thực tế của tôi” — đó là chỉ tiêu thiết kế trong điều kiện lý tưởng, kết quả thực tế còn phụ thuộc chi tiết và thao tác.