
La conclusión en una frase
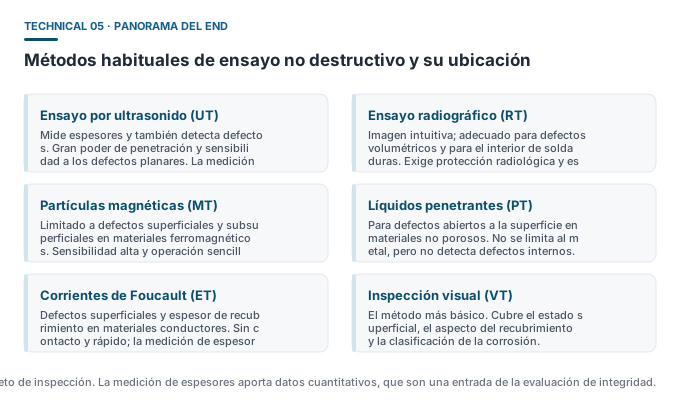
Los métodos de ensayo no destructivo mantienen entre sí una relación de complementariedad: el ultrasonido busca defectos internos, las partículas magnéticas y los penetrantes buscan defectos superficiales, la radiografía entrega imágenes y las corrientes de Foucault miden el estado superficial y el espesor del recubrimiento en materiales conductores. Ningún método cubre todas las necesidades.
El lugar particular de la medición de espesores dentro del END
La mayoría de los métodos END entrega un dictamen de “hay o no hay defecto”, o bien la posición, el tamaño y la forma del defecto. La medición de espesores es uno de los pocos que da un resultado cuantitativo continuo, lo que le otorga dos usos insustituibles en la gestión de activos:
- Evaluación de vida remanente: los datos de espesor de pared son una entrada directa de la evaluación de seguridad de recipientes a presión y tuberías;
- Aceptación de recubrimientos: el espesor de película seca es el indicador central de la calidad del recubrimiento y está ligado directamente a la vida anticorrosiva.
Clasificación por finalidad de la inspección
| Finalidad | Métodos habituales | Forma de salida |
|---|---|---|
| Defectos internos | Ultrasonido, radiografía | Posición y tamaño del defecto |
| Defectos superficiales y subsuperficiales | Partículas magnéticas, penetrantes, corrientes de Foucault | Indicación de defecto (sí/no + posición) |
| Medición de espesores | Ultrasonido, corrientes de Foucault, método magnético | Valor de espesor (cuantitativo) |
| Material y composición | Fluorescencia de rayos X, espectrometría | Datos de composición |
| Estado del recubrimiento | Inspección visual, ensayo de adherencia, medición de espesores | Clasificación + valor |
Factores que influyen en la elección del método
- Material: las partículas magnéticas se limitan a materiales ferromagnéticos; las corrientes de Foucault necesitan material conductor; el ultrasonido sirve para la mayoría de los sólidos;
- Tipo de defecto: los defectos planares (grietas, deslaminaciones) y los volumétricos (porosidad, inclusiones) tienen sensibilidades distintas según el método;
- Accesibilidad: el ultrasonido es lo más cómodo cuando solo se accede por una cara; si se necesita imagen, se elige radiografía;
- Costo y eficiencia: la medición portátil de espesores es la más barata y rápida, por eso se usa como herramienta de barrido; la radiografía y el ultrasonido con imagen son costosos y se reservan a los puntos críticos.
La combinación es lo habitual
En la práctica rara vez se depende de un solo método. Tomemos la inspección de un recipiente a presión: la combinación típica es inspección visual del estado superficial → medición ultrasónica de espesores para localizar las zonas adelgazadas → imagen ultrasónica o radiográfica en los puntos sospechosos para confirmar la naturaleza del defecto. El papel de los datos de espesor aquí es reducir el alcance de la inspección posterior y elevar la eficiencia global.
Cualificación del personal y normas
El ensayo no destructivo suele exigir cualificación del personal. El marco aceptado internacionalmente es ISO 9712 (cualificación y certificación del personal), mientras que en EE. UU. existe la práctica recomendada de ASNT. Aunque la medición portátil de espesores es relativamente sencilla de operar, en los proyectos de inspección formales la firma de los datos suele requerir personal con la cualificación correspondiente.
Ideas erróneas frecuentes
- ❌ “El medidor de espesores puede sustituir a la detección ultrasónica de defectos” — la medición solo da espesor y no descubre grietas, deslaminaciones ni otros defectos.
- ❌ “Ensayo no destructivo es sinónimo de ultrasonido” — el END incluye muchos métodos y el ultrasonido es solo uno de ellos.
- ❌ “Basta con medir el espesor una vez” — solo la serie temporal refleja el avance de la corrosión o del desgaste.