
Conclusión en una frase
Para seleccionar un medidor de espesores por ultrasonido solo hay que responder tres preguntas: qué tan gruesa es la pieza, si la superficie tiene recubrimiento y si se permite lijar. Esas tres respuestas definen la clase de modelo; todo lo demás son detalles de configuración.
Primera pregunta: qué tan gruesa es la pieza
| Intervalo de espesor | Clase de modelo recomendada | Modelo Dongru |
|---|---|---|
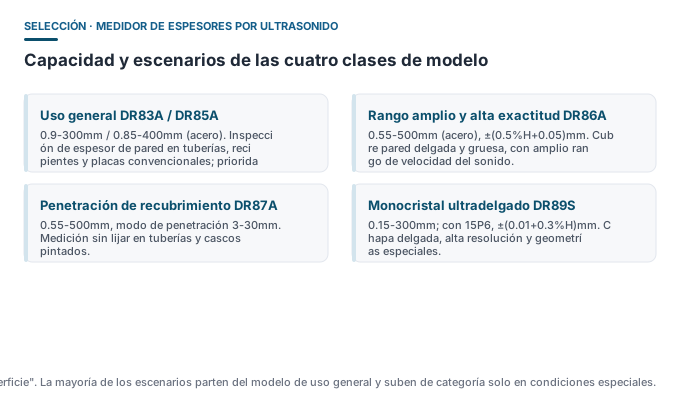
| 0.15-1mm (chapa delgada, lámina) | Monocristal ultradelgado o modo ultradelgado | DR89S |
| 1-50mm (tuberías y recipientes convencionales) | Uso general | DR83A / DR85A |
| 50-300mm (paredes gruesas y forjados) | Rango amplio | DR86A / DR85A |
| 300-500mm (piezas extra gruesas) | Rango amplio de alta exactitud | DR86A |
| Con recubrimiento (cualquier espesor) | Penetración de recubrimiento | DR87A |
Segunda pregunta: ¿la superficie tiene recubrimiento?
Si la superficie de la pieza tiene un recubrimiento anticorrosivo íntegro y no se permite destruirlo, hay que elegir un modelo que admita el modo de penetración de recubrimiento (Echo-Echo). El modo de penetración del Dongru DR87A cubre un intervalo de espesor de material base de 3-30mm y sirve para tuberías pintadas, cascos y tanques de almacenamiento.
Tercera pregunta: ¿se permite lijar?
- No se permite lijar (equipos en servicio, recubrimiento ya aceptado): modo de penetración de recubrimiento;
- Se permite lijar en forma local: uso general o rango amplio, la lectura más directa;
- Piezas nuevas, sin recubrimiento: basta el modo convencional y se pueden priorizar modelos de mayor exactitud.
Sonda y velocidad del sonido: dos configuraciones que se pasan por alto
La sonda define el límite inferior de medición y la geometría aplicable: las sondas duales sirven para superficies rugosas convencionales, las monocristal para paredes delgadas y alta resolución, y las de pequeño diámetro para superficies curvas y zonas estrechas. Al comprar conviene confirmar que la sonda es reemplazable y que se puede adquirir por separado.
El rango de velocidad del sonido también es clave. La velocidad del sonido varía mucho entre metales: acero unos 5900m/s, aluminio unos 6320m/s, cobre unos 4700m/s, vidrio unos 5600m/s. Un rango de ajuste amplio (por ejemplo 509-18699m/s) significa que el instrumento sirve para más materiales y no solo para acero.
Cómo leer la expresión de exactitud
| Modelo | Exactitud | Explicación |
|---|---|---|
| DR83A / DR85A | ±(1%H+0.1)mm | Término proporcional del 1% y término fijo de 0.1mm; a 100mm la tolerancia es ±1.1mm |
| DR86A / DR87A | ±(0.5%H+0.05)mm | El término proporcional se reduce a la mitad; apto para alta exactitud |
| DR89S | ±(0.01+0.3%H)mm (con 15P6 de serie) | Término fijo de solo 0.01mm y término proporcional de 0.3%; apto para chapa delgada |
Ideas equivocadas frecuentes
- ❌ “Cuanto mayor el rango, mejor”: un modelo de rango amplio no necesariamente supera a un modelo dedicado a chapa delgada en espesores pequeños.
- ❌ “El modo de penetración de recubrimiento reemplaza por completo el lijado”: el óxido suelto y las capas de pintura vieja y porosa todavía hay que limpiarlos, o el acoplamiento se vuelve inestable.
- ❌ “Las sondas son universales, sirve cualquiera”: la frecuencia y la impedancia de la sonda y el instrumento deben coincidir, y la sonda define el límite inferior de medición y la geometría aplicable.