
La conclusión de fondo
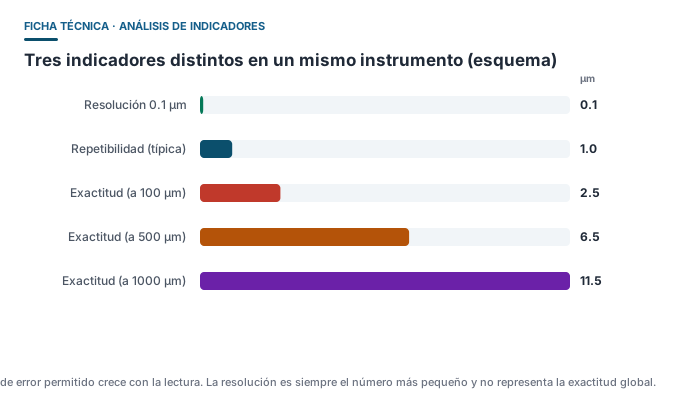
Las tres palabras que más se malinterpretan en una ficha técnica son resolución, exactitud y repetibilidad. Describen cosas completamente distintas: la resolución mira la pantalla, la exactitud mira el valor verdadero y la repetibilidad mira la concordancia. La decisión de aceptación debe apoyarse en las dos últimas.
Qué es cada una
| Indicador | Definición | Qué observar | Orden de magnitud típico (espesor de recubrimiento) |
|---|---|---|---|
| Resolución | El paso mínimo de visualización o de salida | El número de dígitos de la pantalla | 0.1 μm / 1 μm |
| Exactitud | La desviación máxima admitida entre indicación y valor verdadero | Comparación con lámina patrón o patrón de referencia | ±(1 %~3 %)H+1.5 μm |
| Repetibilidad | La concordancia de varias mediciones en el mismo punto y las mismas condiciones | La dispersión de mediciones sucesivas | Normalmente mejor que la exactitud declarada |
| Incertidumbre de medición | La expresión cuantitativa del intervalo de confianza del resultado | La incertidumbre expandida del certificado de calibración | La indica el certificado |
Cómo leer “±(1 %~3 %)H+1.5 μm”
Así se expresa la exactitud de los modelos Dongru de gama contratista (por ejemplo DR280A y DR360A). Se compone de dos términos que se suman:
- Término proporcional: 1 %~3 % × H. H es la lectura actual. A 1000 μm, el término proporcional admite de 10 a 30 μm;
- Término fijo: +1.5 μm. Proviene del cero, de la relación señal/ruido y de otros errores independientes del espesor.
Por eso el mismo instrumento se comporta mejor en recubrimientos delgados y admite mayor tolerancia en los gruesos: es una ley física. Al comparar dos instrumentos hay que hacerlo en el mismo punto de espesor, o la comparación no significa nada.
Por qué la repetibilidad suele ser mejor que la exactitud
La exactitud debe cubrir el error sistemático (diferencias de sustrato, curva de calibración, deriva térmica), mientras que la repetibilidad es la concordancia relativa en las mismas condiciones. En la práctica, la repetibilidad suele ser claramente mejor que la exactitud declarada, y por eso el juicio de ingeniería se fija en el promedio y no en una lectura puntual.
SSPC-PA 2 exige al menos el promedio de tres lecturas por punto (spot), lo que en esencia consiste en cambiar repetibilidad por estabilidad.
Comparación de indicadores entre modelos
| Modelo | Categoría | Exactitud | Rango |
|---|---|---|---|
| DR280A | Recubrimiento · doble uso | ±(1 %-3 %)H+1.5 μm | 0-1250 μm |
| DR360A | Recubrimiento · magnético (peso de galvanizado) | ±(1 %-3 %)H+1.5 μm | 0-2000 μm |
| DR15A | Recubrimiento · rango alto | ±3 %H+2 μm | 100 μm-15 mm |
| DR87A | Ultrasonido · penetración de recubrimiento | ±(0.5 %H+0.05) mm | 0.55-500 mm |
| DR89S | Ultrasonido · ultrafino monocristal | ±(0.01+0.3 %H) mm (con 15P6 de serie) | 0.15-300 mm |
La incertidumbre del certificado de calibración es el punto final
La exactitud declarada por el fabricante es un objetivo de diseño; la credibilidad real la fija la incertidumbre de medición indicada en el certificado de calibración. La guía de expresión de la incertidumbre citada por ASTM D7091-22 (ISO/IEC Guide 98-3, es decir la GUM) exige que el certificado indique la incertidumbre expandida y el factor de cobertura; un certificado sin ese dato normalmente no se acepta en auditoría.
Malentendidos frecuentes
- “Una resolución de 0.1 μm significa exactitud muy alta”: la resolución solo indica la capacidad de visualización y no tiene relación con la desviación frente al valor verdadero.
- “Una exactitud de ±2 % es siempre mejor que ±3 %”: hay que mirar también el término fijo. Entre ±2 %H+3 μm y ±3 %H+1.5 μm, la segunda puede ser mejor en recubrimientos delgados.
- “Si leo tres veces lo mismo en el mismo punto, la exactitud es alta”: eso indica buena repetibilidad; puede seguir habiendo un sesgo sistemático que solo se detecta con lámina patrón o comparación contra un patrón de referencia.